Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Transformerin valmistuksen kolme vaihetta: Tarina käämityksen, kokoonpanon ja testauksen takana
Nykyaikaisten voimajärjestelmien suuressa suunnitelmassa muuntajat tunnetaan sähköverkon "sydämenä". Se seisoo hiljaa sähköasemilla, teollisuuspuistoissa tai kaupunkien kulmissa, mutta se suorittaa ydintehtävät jännitteen muuntamisen, voimansiirron ja sähköeristyksen. Se on näkymätön elinehto, joka ylläpitää modernin yhteiskunnan toimintaa. Kuitenkin harvat tietävät, että tämän raskaan "sydämen" syntymäprosessi tyhjästä ei ole yksinkertainen teollinen kokoonpanolinja, vaan pitkä matka, jossa yhdistyvät tarkkuusfysiikka, materiaalitiede ja äärimmäinen käsityötaito. Tällä näkymättömällä tuotantolinjalla jokaisen muuntajan ilmestyminen ilmentää lukemattomien insinöörien viisautta ja käsityöläisten hikeä. Suunnittelupiirustusten toistuvasta tarkastelusta valmiin tuotteen toimituksen lopulliseen hyväksymiseen, koko valmistusprosessi voidaan tiivistää kolmeen toisiinsa liittyvään ydinliikkeeseen - "käämitys, asennus ja testaus". Näiden näennäisesti yksinkertaisten kolmen sanan takana piilee äärimmäinen pyrkimys millimetritarkkuuteen ja vuosikymmeniä jatkunut hiljainen sitoutuminen sähköturvallisuuteen.
Osa yksi: Käämitys - muuntajan "hermon" synty
Jos muuntajaa verrataan ihmiskehoon, käämit ovat sen "hermoverkko". Tämä vaihe on koko valmistusprosessin sielu ja määrittää muuntajan tulevan suorituskyvyn ja käyttöiän.
Puhdistuspajassa, jossa lämpötila ja kosteus on vakio, tekniset työntekijät käyttävät valtavia käämityskoneita. Heidän käsissään raaka-aineena ei ole tavallisia kuparilankoja, vaan litteitä kuparilankoja tai folioteippejä, jotka on erityisesti eristetty. Jokainen käämityskerros vaatii vahvan eristyspaperin tai eristyskalvon asettamista johtojen väliin, mikä on kuin laittaisi päälle kerroksia vahvoja "suojavaatteita" "hermoille".
Käämitys: Sähkömagneettisen muunnoksen tarkkuuspunos
Käämitysprosessin ydinsalaisuus on "tiukka, tasainen ja tarkka":
- "Tiukka": Jokaisen käämin kierroksen tulee sopia tiukasti jättämättä mitään rakoja, mikä vaikuttaa suoraan tulevaan tehonmuunnostehokkuuteen
- "Tasainen": Eristysmateriaalien jakautumisen on oltava täysin tasainen. Kaikista heikkouksista voi muodostua piilotettu vaara tulevasta rikkoutumisesta.
- "Tarkka": Käämityksen geometrisen koon ja kierrosten lukumäärän on oltava tarkkuudella millimetrejä ja kierrosten kymmenesosia
Muuntajan käämitys on sähkömagneettisen energian muuntamisen ehdoton ydin ja "sielu", joka määrää laitteen suorituskyvyn. Käämitysprosessin laatu määrää suoraan muuntajan sähköisen suorituskyvyn, oikosulkusuojan sekä pitkän aikavälin toimintavarmuuden ja käyttöiän. Tämä ei suinkaan ole yksinkertainen "käämitys" -toiminto, vaan syvällinen peli, jolla on sähkömagneettisia fysikaalisia ominaisuuksia. Se on kaksinkertainen koe käsityöläisen kärsivällisyydestä ja taidoista.
Tilavaan käämityspajaan kävellessä valtava käämityskone pyörii hitaasti hiljaisen surinan keskellä. Erittäin puhtaat kuparilangat pinotaan kerros kerrokselta tarkan eristävän rungon päälle järjestyksessä. Korkeataajuisille tai erikoismuuntajille prosessivaatimukset ovat tiukemmat. Voittaakseen "ihoilmiön" ja "läheisyysilmiön" suurtaajuisella virralla (eli virta kulkee johtimen pintaa kohti, mikä johtaa lisääntyneeseen vastukseen ja kuumenemiseen), käsityöläisten on usein käytettävä useilla säikeillä kierrettyä Litz-lankaa tai ohjattava tiukasti johtimen fyysistä paksuutta. Kireyden hallinta on käämityksen aikana etusijalla: jos jännitys on liian suuri, se ohenee lankaa ja jopa tuhoaa sen pinnalla olevan eristävän maalikalvon; jos jännitys on liian pieni, kela löystyy ja muotoutuu, mikä ei vaikuta vain lämmönjohtavuuden tehokkuuteen, vaan johtaa myös mekaanisen lujuuden heikkenemiseen sähkömagneettisen voiman vaikutuksesta.
Vuotoinduktanssin vähentämiseksi ja paremman magneettikytkennän tehokkuuden saavuttamiseksi nykyaikaiset muuntajat käyttävät usein "lomitettua käämitysmenetelmää" tai "kerroskäämimenetelmää", eli ensiökäämi on jaettu kahteen ja toisiokäämi on taitavasti kerrostettu keskelle. Lisäksi korkeataajuisen yhteismoodimelun häiriön vaimentamiseksi oheislaitteisiin, primääri- ja toisiopuolen väliin lisätään joskus kuparikalvosuojakerros johtamaan häiriövirta turvallisesti takaisin maadoitusjohtimeen. Kunkin kerroksen käärimisen jälkeen on tarpeen asettaa korkeita lämpötiloja kestävä polyimidinauha tai DMD-komposiittieristepaperi, joka ei ole vain fyysinen eristys kerrosten välillä, vaan myös keskeinen suojalinja sähköeristykselle. Aivan kuten suuri käsityöläinen Zhang Guoyun, kun hän kohtaa tuhansia tarkkoja juotosliitoksia ja kymmeniä tuhansia metrejä johtoja UHV-muuntajamuuntajassa, hänen täytyy luottaa taitaviin käsiin ja erityiseen nahkavasaraan hallitakseen tarkasti kymmenien tonnejen painoisen käämin geometrisen toleranssin 1 mm plus tai miinus rajoissa. Tämä ei ole vain äärimmäinen haaste fyysiselle voimalle, vaan myös sanan "nerokkuus" perimmäinen tulkinta.
Osa kaksi: Kokoaminen - Transformerin "rungon ja luut" rakentaminen
Jos käämitys antaa muuntajalle sen "hermot", kokoamisen tarkoituksena on luoda sen "runko ja luut". Tämä prosessi kokoaa ytimen, käämit ja muut komponentit orgaaniseksi kokonaisuudeksi.
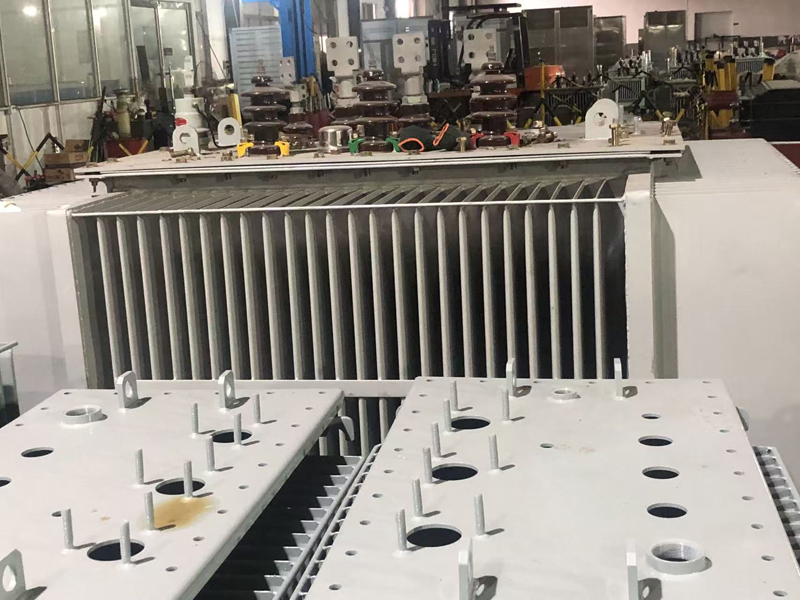
- Ytimen kokoonpano:Muuntajan ydin koostuu pinotuista piiteräslevyistä, jotka ovat yhtä ohuita kuin paperi. Näiden piiteräslevyjen pinta on päällystetty erityisellä eristävällä pinnoitteella pyörrevirtahäviöiden vähentämiseksi. Työntekijät pinoavat tuhansia piiteräslevyjä tarkasti kuin palapeliä. Jokaisen kappaleen tulee olla oikeaan suuntaan ja niissä on oltava tiukat liitokset. Valmistumisen jälkeen valtavalla hydraulilaitteella painetaan kymmeniä tonneja varmistaakseen, että rautasydän on tiukka eikä siinä ole rakoja.
- Käämikokoonpano:aseta kierretty kela varovasti rautasydänpylvääseen. Tämä prosessi vaatii tarkkoja nostotekniikoita ja laajaa kokemusta, koska käämin eristys on erittäin hauras ja mahdolliset naarmut voivat aiheuttaa oikosulkuja tulevissa toimissa.
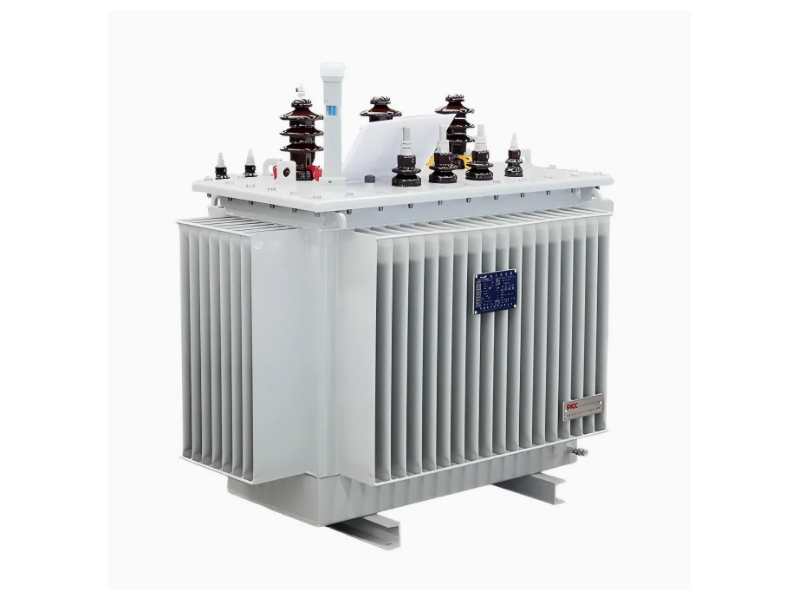
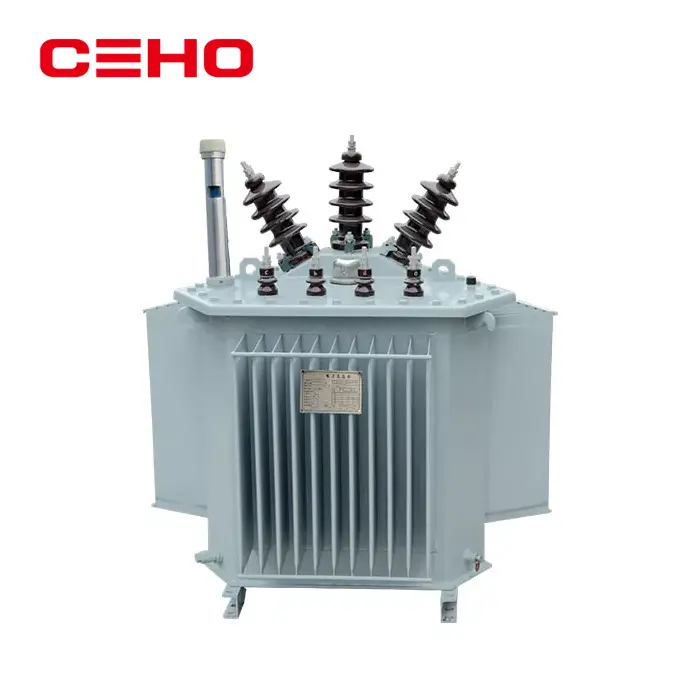
- Öljysäiliön ja lisävarusteiden asennus:Öljyllä upotetuissa muuntajissa seuraava vaihe on öljysäiliön hitsaaminen ja kokoaminen. Öljysäiliö ei ole vain säiliö, vaan myös muuntajan "jäähdytin". Nykyaikaisten muuntajaöljysäiliöiden sisällä on monimutkaiset öljykanavat, jotka voivat ohjata muuntajaöljyn kiertämään tehokkaasti ja haihduttamaan lämpöä. Asenna lopuksi erilaisia lisävarusteita, kuten holkit, öljyn paisuntasäiliö, jäähdytyslaite ja suojareleet.
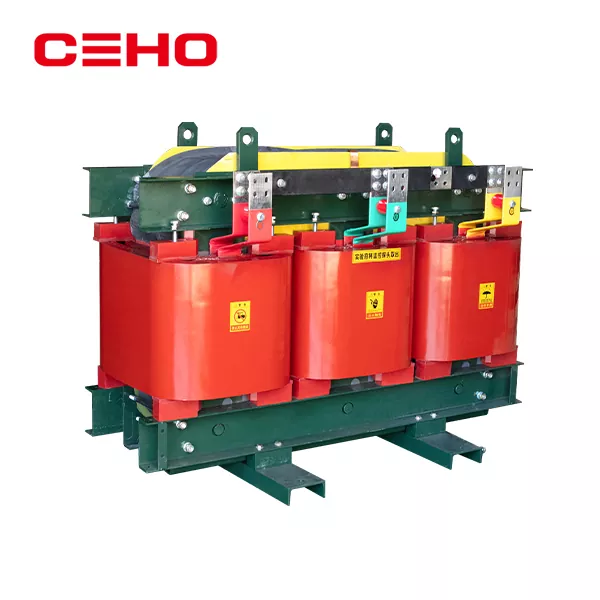
Kun kokoonpano on valmis, muuntaja käy läpi ratkaisevan "kasteen" - eristyskäsittelyn. Olipa kyseessä epoksihartsityhjiövalu kuivatyyppisille muuntajille tai tyhjiöpainekyllästys (VPI) öljyllä upotetuille muuntajille, ydintarkoituksena on poistaa kosteus ja ilmakuplat kokonaan kelojen sisällä. Korkeassa tyhjiössä eristävä maali tai muuntajaöljy voi tunkeutua jokaiseen pieneen rakoon ja muodostaa kovettumisen jälkeen vahvan ja tiheän suojakerroksen. Tämä ei ainoastaan paranna suuresti laitteiston lämmönjohtavuutta ja johtaa tehokkaasti sisäistä lämpöä pintaan, vaan myös eristää tehokkaasti kosteuden ja hapen ulkopuolelta, estää eristemateriaalien vanhenemisen ja hajoamisen pitkäaikaisen käytön aikana sekä varmistaa muuntajan kiven kestävän vuosikymmenien käyttöiän aikana.
Kokoonpanotyöpajan johtaja kertoi: "Kokoamisprosessi on sekä fyysisen että henkisen voiman koe. Keskikokoisen muuntajan runko painaa kymmeniä tonneja, mutta toimintatarkkuusvaatimuksemme yltää millimetrin tasolle. Varsinkin kun käämit työnnetään rautasydämeen, maallikon on vaikea ymmärtää tunnetta, joka vaatii sekä voimaa että tarkkuutta."
Osa 3: Testaus – "Terveystodistuksen" myöntäminen muuntajalle
Kahden ensimmäisen vaiheen jälkeen muuntaja on alkanut muotoutua, mutta onko se "terve ja pätevä" ja pystyykö se toimimaan vakaasti vuosikymmeniä, on tarkastettava tiukan testauksen avulla. Tätä vaihetta voidaan pitää muuntajan kattavana fyysisenä tarkastuksena ja "terveystodistuksen" myöntämisenä.
Kun muuntaja vihdoin irtoaa kokoonpanolinjalta ja sen ulkonäkö alkaa muotoutua, se ei todellakaan ole "valmis". Ennen kuin se toimitetaan käyttäjille ja liitetään sähköverkkoon, sen on läpäistävä sarja lähes julmia simulaatiotestejä. Tämä on valmistuksen "kolmen vaiheen" viimeinen luku - testaus. Tämä linkki on viimeinen este tuotteiden laadulle ja suorin suunnitteluteorian tarkastus.
Rutiinitesti on fyysinen perustarkastus:
- Muunnossuhde ja napaisuustesti: tarkista, pystyykö muuntaja "vaihtamaan" oikean jännitteen
- Tasavirtaresistanssitesti: Tarkista, onko käämin sisällä "piilovirheitä", kuten katkenneita johtoja ja huonoja kosketuksia.
- Eristysresistanssitestaus: muuntajan "eristysjärjestelmän" kunnon arviointi
- Tyhjä- ja kuormitustestit: mittaa muuntajan "energiankulutustaso" ja "työteho".
Erikoistestit ovat syvyys-CT-skannauksia:
+ Induktion kestojännitteen ja osittaisen purkauksen testaus: Tämä on yksi kriittisimmistä testeistä. Kun nimellisjännite on useita kertoja korkeampi, se kestää kymmeniä minuutteja, ja samalla herkän anturin avulla "valvotaan", kuuluuko muuntajan sisällä "siristävää" osittaisen purkauksen ääntä. Mikä tahansa epänormaali purkaussignaali tarkoittaa, että eristysjärjestelmässä on piilotettu vaara
+ Salamanisku- ja käyttöiskutesti: simuloi luonnollisten salamaniskujen ja sähköverkkovikojen vaikutusta muuntajaan testataksesi sen "paineenkestävyyttä"
+ Lämpötilan nousutesti: Anna muuntajan käydä nimelliskuormalla pitkään ja mittaa jokaisen osan lämpötila varmistaaksesi, ettei se "ylikuumene" vaikeimmissa olosuhteissa.
Yhteinen kieli kolmen vaiheen takana: laiha ja kekseliäisyys
Koko "käämitys-, kokoonpano- ja testausprosessin ajan" on nykyaikaisen teollisuuden kevyttä hallintaa ja perinteisen valmistuksen kekseliäisyyttä.
Nykypäivän muuntajatehtaalla jokaisella prosessilla on vakiokäyttöohje, ja jokainen keskeinen parametri tallennetaan reaaliajassa ja ladataan MES:iin (Manufacturing Execution System), jolloin saavutetaan täydellinen prosessin jäljitettävyys. Skannaamalla muuntajan QR-koodin näet sen "täyden elinkaaren profiilin" - kenen piiteräslevyjä käytettiin, kuka kelat käämittiin ja jokainen testauksen aikana oleva datapiste.
Mutta samalla vanhojen mestareiden kokemus ja arvostelu ovat edelleen korvaamattomia. Tuntemus käämityksen aikana, tilaarviointi kokoonpanon aikana ja testipoikkeamien syiden analyysi. Nämä "hiljaiset tiedot", joita ei voida täysin kodifioida, ovat edelleen avain laadukkaiden muuntajien valmistukseen.
Työpajasta verkkoon
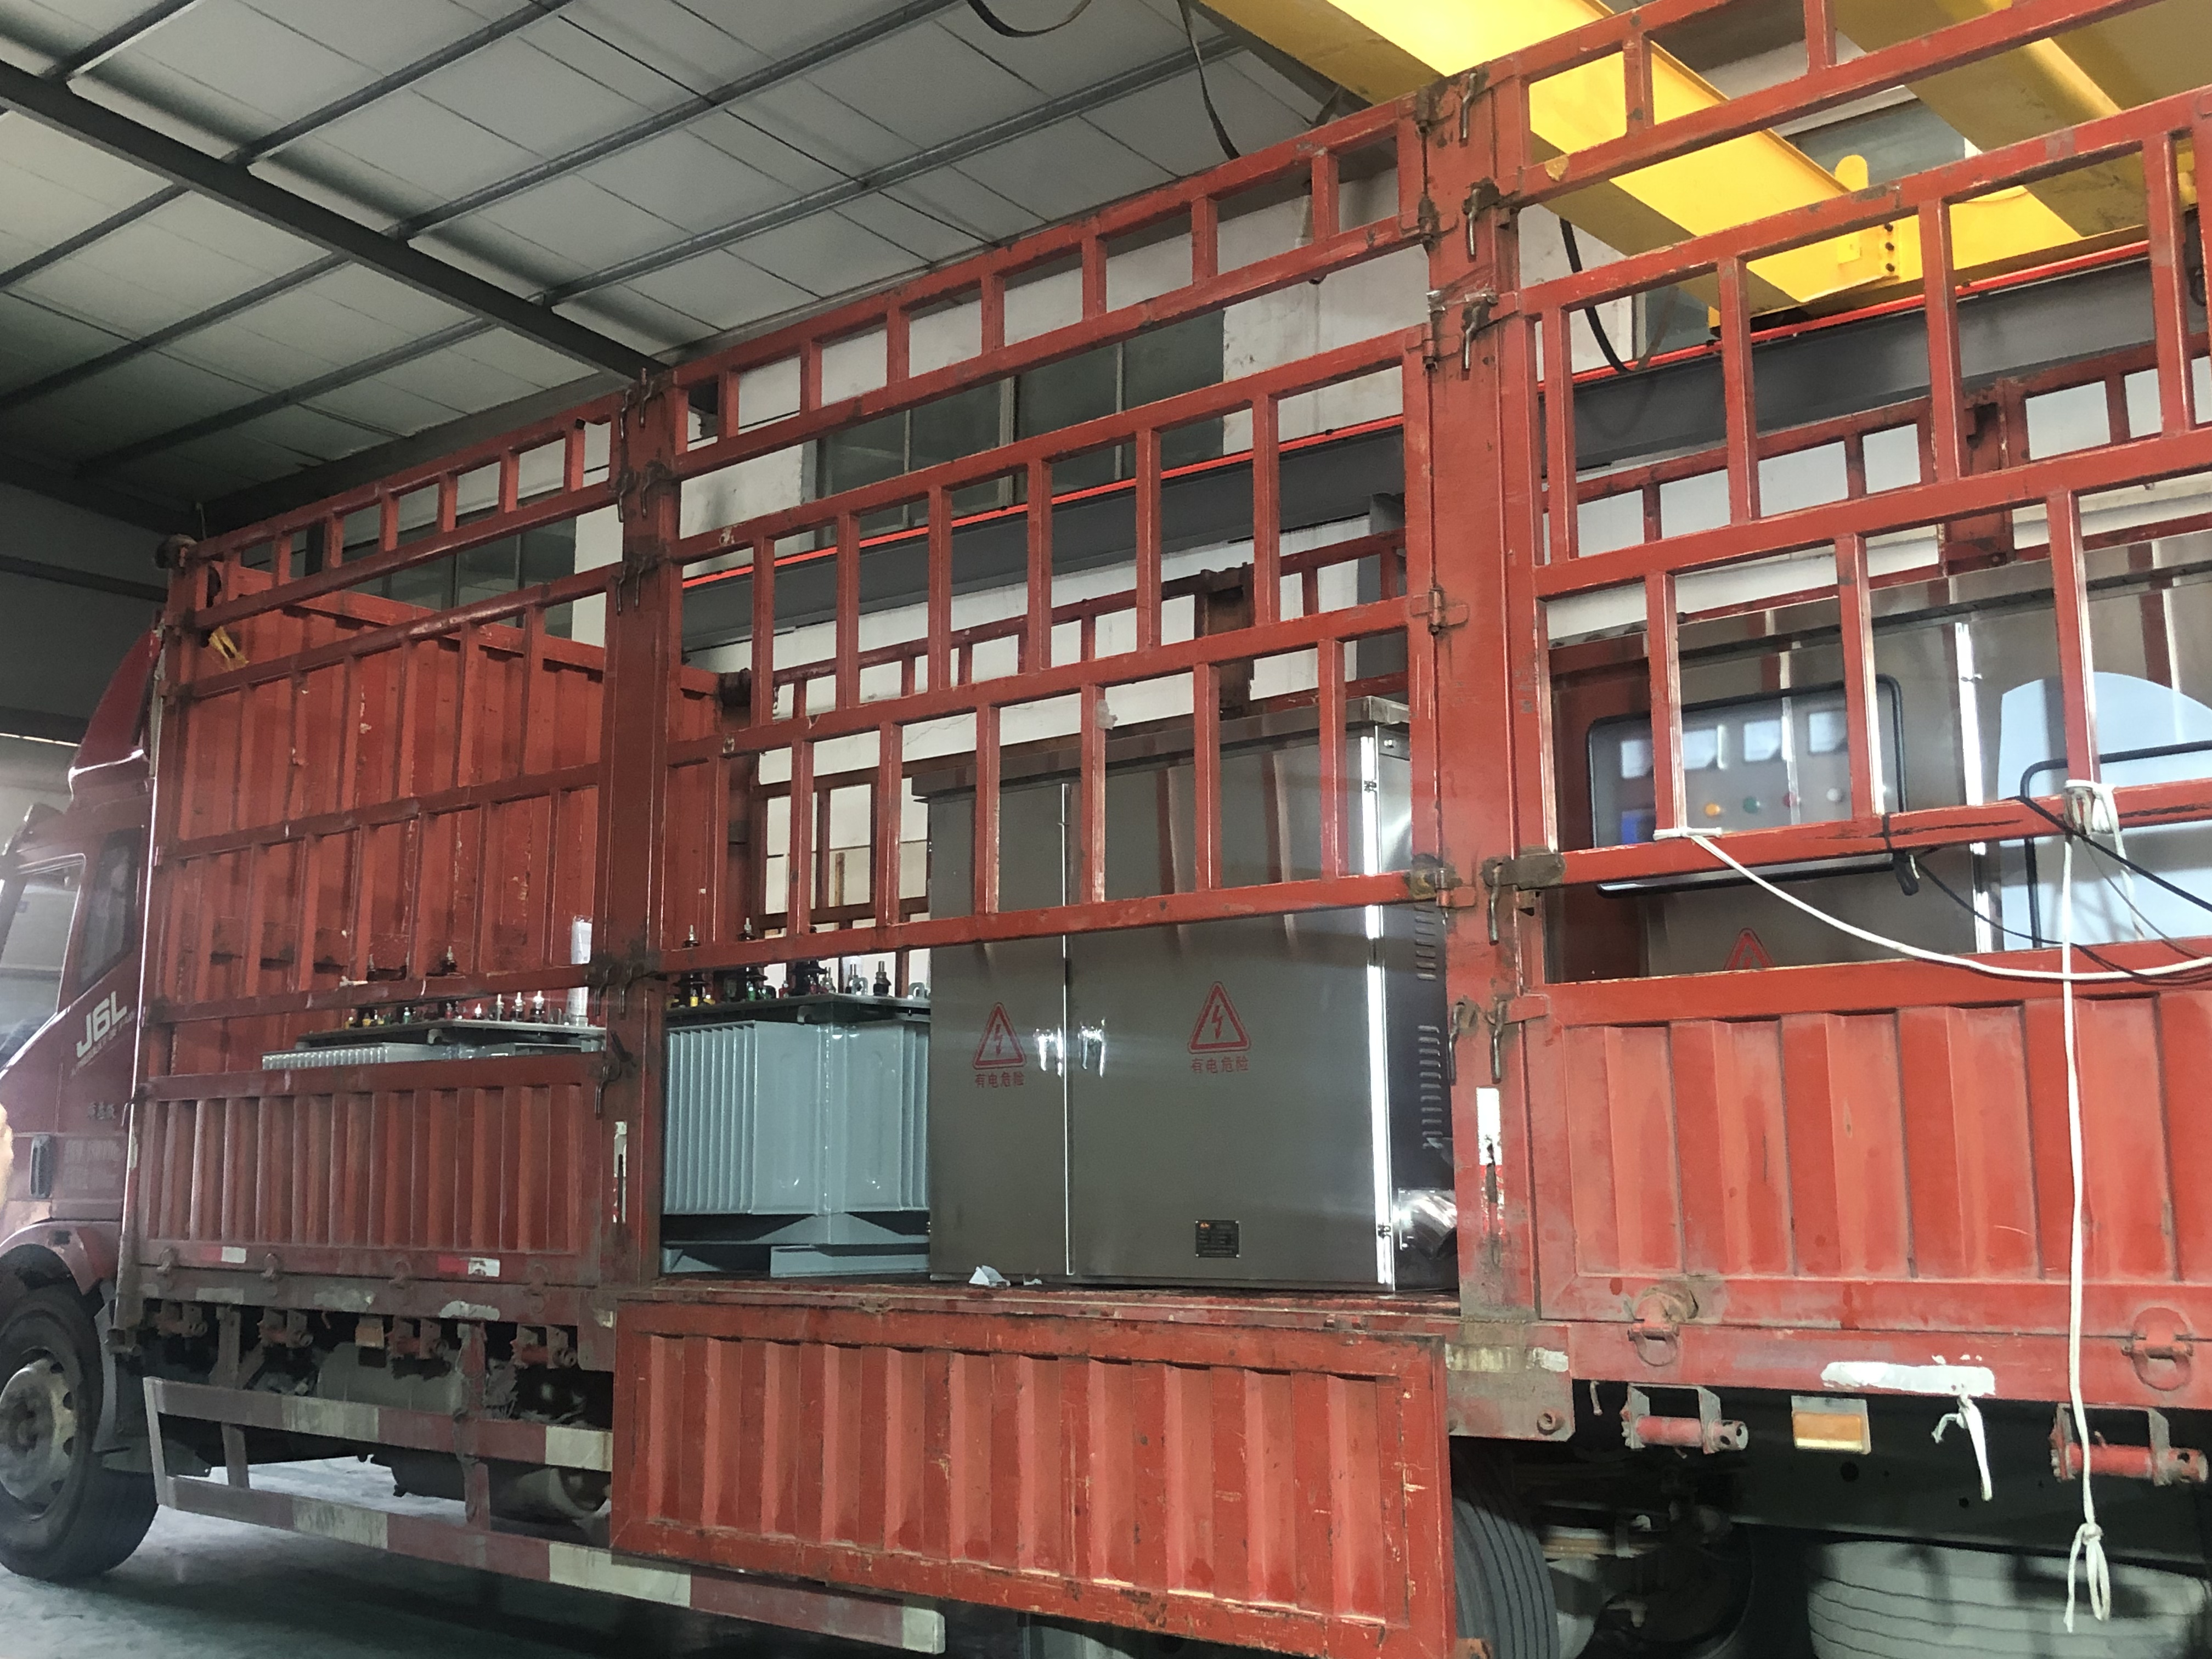
Muuntajat, jotka ovat suorittaneet kolme vaihetta "käämitys, asennus ja testaus" ja läpäisseet kaikki testit, puhdistetaan, maalataan ja pakataan huolellisesti, ja ne ovat valmiita toimitettavaksi kaikkialle maassa ja jopa ulkomaille. He asettuvat sähköasemalle, kytkeytyvät sähköverkkoon ja alkavat vartioida hiljaa vuosikymmeniä.
Kun nautimme vakaasta ja luotettavasta sähköstä, harva uskoisi, että jokaisen sähkökilowattitunnin sujuva "matka" alkaa niistä tarkoista ja tiukoista prosesseista muuntajan valmistuspajassa. Käämitys, asennus ja testaus – näiden kolmen yksinkertaisen sanan takana on lukemattomien prosessien yksityiskohtien kasautuminen, tarkan valmistuksen ja tiukan testauksen yhdistelmä sekä muuntajavalmistajien sukupolvien jatkuvuus laatu.
Tänä kasvavan sähkön riippuvuuden aikakaudella muuntajien valmistuksen "kolmivaiheinen prosessi" kehittyy edelleen, ja se sisältää älykkäämpiä ja vihreämpiä uusia elementtejä, mutta tarkkuuden, luotettavuuden ja turvallisuuden ydin ei muutu koskaan. Koska jokainen muuntaja ei kuljetta vain virtaa ja jännitettä, vaan myös modernin yhteiskunnan valoa ja voimaa.
Aiheeseen liittyviä uutisia
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Jätä minulle viesti
Uudet tuotteet
Uutissuositukset